
Stand: · geprüft von Thomas Wakolbinger
Verbindungstechnik
Crimpen: Crimpkontakte, Crimphöhe und Prüfung erklärt
Beim Crimpen wird eine Metallhülse kalt um einen Leiter verpresst. Richtig gemacht entsteht eine gasdichte, dauerhafte Verbindung ohne Lot. Ob ein Crimp gut ist, zeigen zwei Zahlen. Erstens die Crimphöhe: Sie muss im Toleranzband des Kontakts liegen, bei Leitern über 0,5 bis 6 mm² sind das nach der Richtlinie von TE Connectivity ±0,05 mm. Zweitens die Auszugskraft: Ein Crimp an 1,5 mm² muss mindestens 150 N halten, an 2,5 mm² mindestens 230 N (IEC 60352-2:2024; TE Connectivity Verarbeitungsspezifikation 114-18022 Rev. L, Stand März 2014). Dieser Ratgeber erklärt den Aufbau eines Crimps, die Kontaktarten, Crimphöhe, Abzugsprüfung und Schliffbild, die typischen Fehler und das passende Werkzeug.
Das Wichtigste in Kürze
- →Ein Crimp ist eine kalt verpresste, gasdichte Verbindung zwischen Leiter und Kontakt. Die Norm dafür ist IEC 60352-2, europäisch übernommen als EN IEC 60352-2.
- →Das entscheidende Prüfmaß ist die Crimphöhe. Sie wird mittig im Leitercrimp mit dem Crimphöhen-Mikrometer gemessen, die Toleranz liegt nach der Richtlinie von TE Connectivity je nach Querschnitt zwischen ±0,02 und ±0,15 mm.
- →Die Abzugsprüfung zeigt, ob der Crimp hält: 60 N bei 0,5 mm², 150 N bei 1,5 mm² und 230 N bei 2,5 mm² sind die Mindestwerte der Norm.
Was ist eine Crimpverbindung?
Eine Crimpverbindung entsteht, wenn ein Werkzeug die Hülse eines Kontakts mit hohem Druck um den abisolierten Leiter formt. Die Norm nennt das ein Verfahren, bei dem ein Anschlussteil durch Druckverformung dauerhaft am Leiter befestigt wird. Es fließt kein Lot, es wird nichts erhitzt. Deshalb heißt die Normenreihe „Lötfreie Verbindungen“.
Bei richtiger Ausführung werden die Einzeldrähte der Litze so stark verdichtet, dass sie im Schliffbild wie Waben aussehen. Zwischen Leiter und Hülse bleibt kein Raum für Luft oder Feuchtigkeit. Die Verbindung ist gasdicht und im Inneren vor Korrosion geschützt. Rund 30 bis 40 Prozent der Crimpkraft gehen allein in diese Verdichtung der Litzen.
Die aktuelle Norm ist IEC 60352-2:2024. Die deutsche Fassung DIN EN IEC 60352-2:2026-08 ersetzt DIN EN 60352-2:2014-04. Sie gilt für Litzenleiter von 0,05 bis 10 mm² und für Massivdrähte von 0,25 bis 3,6 mm Durchmesser, nicht aber für Koaxialkabel. Branchen wie Automobil oder Raumfahrt haben zusätzlich eigene Verarbeitungsnormen.
Wie ist ein Crimp aufgebaut?
Ein Crimpkontakt mit offener Hülse hat zwei Pressbereiche. Vorne der Leitercrimp: Er umschließt die blanken Einzeldrähte und stellt die elektrische Verbindung her. Dahinter der Isolationscrimp: Er hält die Leitung an der Isolation fest und fängt Zug und Vibration ab, damit die Litze am Übergang nicht bricht. Zwischen beiden liegt ein Fenster, in dem das Isolationsende sichtbar sein muss.
Am hinteren Ende des Leitercrimps, zur Leitung hin, weitet sich die Hülse glockenförmig auf. Das ist der Einlauftrichter, englisch Bellmouth. Er führt die Litzen hinein und verhindert, dass die scharfe Kante der Hülse einzelne Drähte anschneidet. Er muss immer vorhanden sein. Vorne, zum Kontakt hin, stehen die Einzeldrähte ein kleines Stück aus dem Leitercrimp heraus. Das ist die Bürste. Sie zeigt, dass der Leiter über die ganze Länge des Leitercrimps verpresst ist.
Beides steuert die Abisolierlänge. Ist sie zu kurz, fehlt die Bürste oder Isolation gerät in den Leitercrimp. Ist sie zu lang, ragen Drähte in den Kontaktkörper und stören die Steckfunktion. Was wo zu sehen sein muss, hat TE Connectivity für offene Hülsen so festgelegt:
| Merkmal | Vorgabe |
|---|---|
| Leiterende vorne | bündig mit der Vorderkante des Leitercrimps oder höchstens 1 mm Überstand; in Steckern mit Sammeldichtung höchstens 0,4 mm |
| Isolationsende | sichtbar im Fenster zwischen Leiter- und Isolationscrimp; keine Isolation im Leitercrimp |
| Einlauftrichter hinten | Pflicht; Größe je Querschnitt, etwa 0,3 ±0,15 mm bei 0,35 bis 1,00 mm² und 0,4 ±0,2 mm bei 1,00 bis 2,50 mm² |
| Einlauftrichter vorne | nicht vorgeschrieben, zulässig bis zur Größe des hinteren |
| Trennsteg (Rest des Trägerstreifens) | im Ansatz sichtbar, höchstens 0,5 mm lang, Grat höchstens 0,03 mm |
| Einzeldrähte | alle im Leitercrimp gefasst; keine abstehenden oder außen aufgecrimpten Drähte |
| Kontakt nach dem Crimpen | seitlich höchstens 3° verbogen, nach oben oder unten höchstens 5°, höchstens 5° verdreht; Rastfeder unbeschädigt |
Quelle: TE Connectivity, Verarbeitungsspezifikation 114-18022 Rev. L (10.03.2014).
Molex gibt als Faustregel an: Der Einlauftrichter soll etwa ein- bis zweimal so groß sein wie die Materialdicke des Kontakts. Die Bürste soll mindestens einen Leiterdurchmesser lang sein.
Die Leitungsvorbereitung gehört dazu. Beim Abisolieren darf kein Einzeldraht angeschnitten, herausgezogen oder beschädigt werden. Die Drähte dürfen weder auffächern noch nachträglich verdrillt werden. TE verlangt außerdem, geschnittene Leitungen innerhalb von 8 Wochen zu crimpen, damit die blanken Enden nicht verschmutzen oder anlaufen.
Welche Crimpkontakte gibt es?
Zwei Bauformen bestimmen Werkzeug und Prüfung.
Offene Crimpkontakte. Die Hülse ist ein U-förmig vorgebogenes Blech. Beim Crimpen rollen sich die beiden Flanken nach innen ein und treffen sich oben. Die Form heißt B-Crimp, nach dem Querschnitt, der dabei entsteht. Für den Isolationscrimp sind auch F-Crimp, Überlappungscrimp und Umfassungscrimp üblich. Offene Kontakte kommen als Bandware und laufen in Applikatoren auf Crimppressen und Vollautomaten. Die meisten Steckkontakte in Fahrzeugen, Geräten und der Automatisierung sind so gebaut.
Geschlossene Crimpkontakte. Die Hülse ist ein gedrehtes Rohr. Der Leiter wird eingeschoben, das Werkzeug drückt die Wand von außen ein: mit einem Dorn (Dorncrimp) oder mit vier oder acht Kerbstempeln, die gleichzeitig zufahren (Vierkerb- und Achtkerbcrimp). Gedrehte Kontakte sitzen in Rund- und Industriesteckverbindern. Die Hülse hat meist ein Prüfloch, durch das man den eingeschobenen Leiter sieht.
Zwei Sonderfälle laufen über denselben Prozess, haben aber eigene Normen und eigene Ratgeber. Die Aderendhülse ist eine Hülse ohne Anschlussteil für die Klemme; Querschnitte und Farbcode stehen im Ratgeber Aderendhülsen-Farbcode. Der Kabelschuh hat Auge, Gabel oder Stift für Schraube und Bolzen; Typen, Gesenke und der Vergleich mit Schrauben und Löten stehen im Ratgeber Kabelschuhe.
Was sagt die Crimphöhe aus und wie misst man sie?
Die Crimphöhe ist die Höhe des verpressten Leitercrimps von der Oberseite bis zum Boden der Hülse. TE nennt sie „das entscheidende Qualitätsmerkmal einer Crimpverbindung“. Der Grund: Sie lässt sich zerstörungsfrei messen, in der laufenden Fertigung, an jedem Teil. Und sie steht für die Verdichtung. Zu hoch heißt zu wenig verpresst: Zwischen den Drähten bleiben Hohlräume, der Kontakt zwischen Metall und Metall fehlt, der Leiter lässt sich ziehen. Zu niedrig heißt überpresst: Einzeldrähte werden abgeschert, am Boden entsteht Grat, die Hülse kann reißen, die Zugkraft sinkt.
Der Kontakthersteller gibt die Crimphöhe für jede Kombination aus Kontakt und Leiterquerschnitt vor. Die Toleranz staffelt TE nach Querschnitt:
| Leiterquerschnitt | Toleranz der Crimphöhe |
|---|---|
| 0,03 bis 0,20 mm² | ± 0,02 mm |
| über 0,20 bis 0,50 mm² | ± 0,03 mm |
| über 0,50 bis 6,00 mm² | ± 0,05 mm |
| über 6,00 bis 25,00 mm² | ± 0,10 mm |
| über 25,00 bis 50,00 mm² | ± 0,15 mm |
Quelle: TE Connectivity, Verarbeitungsspezifikation 114-18022 Rev. L (10.03.2014), Tabelle 2. Für die eigene Kombination gilt immer das Datenblatt des Kontakts.
Gemessen wird mit dem Crimphöhen-Mikrometer. Das ist eine Bügelmessschraube mit einer flachen Klinge oben und einer Spitze unten. Die Klinge liegt quer über der Mitte des Leitercrimps, die Spitze trifft den Boden der Hülse gegenüber der Naht. Gemessen wird mittig, nicht im Bereich des Einlauftrichters, und ohne den Grat am Boden mitzumessen. Ein normaler Messschieber misst ungenauer, weil er auf dem gerundeten Boden und am Grat aufsetzt.
Wie oft? TE verlangt die Messung laufend, für jede Charge und nach jedem Wechsel von Kontaktrolle, Leitungsgebinde, Werkzeug oder Einstellung. Molex nennt fünf Messungen bei jeder Einrichtung, 25 für den Fähigkeitsnachweis und danach alle 250 bis 500 Teile.
Abzugsprüfung: Welche Auszugskraft muss ein Crimp halten?
Die Abzugsprüfung ist der zerstörende Gegenpart zur Crimphöhe. Eine Zugprüfmaschine klemmt Kontakt und Leitung und zieht, bis der Leiter aus der Hülse rutscht oder reißt. Die gemessene Kraft muss über dem Mindestwert liegen, den die Norm je Leiterquerschnitt vorgibt. Geprüft wird nur der Leitercrimp: Der Isolationscrimp bleibt offen oder wird so weit abisoliert, dass er nicht mitträgt.
| Leiterquerschnitt mm² | AWG | Mindest-Auszugskraft N |
|---|---|---|
| 0,05 | 30 | 6 |
| 0,08 | 28 | 11 |
| 0,12 | 26 | 15 |
| 0,14 | 18 | |
| 0,22 | 24 | 28 |
| 0,25 | 32 | |
| 0,32 | 22 | 40 |
| 0,5 | 20 | 60 |
| 0,75 | 85 | |
| 0,82 | 18 | 90 |
| 1,0 | 108 | |
| 1,3 | 16 | 135 |
| 1,5 | 150 | |
| 2,1 | 14 | 200 |
| 2,5 | 230 | |
| 3,3 | 12 | 275 |
| 4,0 | 310 | |
| 5,3 | 10 | 355 |
| 6,0 | 360 | |
| 8,4 | 8 | 370 |
| 10 | 380 |
Mindest-Auszugskräfte nach IEC 60352-2, wiedergegeben im HARTING-Katalog („Extract from DIN IEC 60 352-2, Amend. 2, Table IV“, 0,08 bis 4,0 mm²) und im Wikipedia-Artikel „Crimpen“ (0,05 bis 10 mm²). Die Ausgabe 2024 hat die Werte aus IEC 60352-2:2006 unverändert übernommen.
Die Werte gelten unabhängig von der Kontaktbauform. Höhere Anforderungen können nach Endproduktklasse vereinbart werden. Für die Praxis heißt das: Ein Crimp an 1,5 mm², der bei 120 N nachgibt, ist Ausschuss, auch wenn er gut aussieht. Molex empfiehlt mindestens fünf Prüfungen je Einrichtung und den Vergleich des kleinsten Messwerts mit dem Mindestwert, nicht des Mittelwerts. Fehlender Einlauftrichter, fehlende Bürste, angeschnittene Drähte und eine falsche Crimphöhe drücken die Auszugskraft nach unten.
Schliffbild: Wann braucht man den Querschliff?
Crimphöhe und Abzugsprüfung sagen, ob die Verbindung hält. Was im Inneren passiert, zeigt nur das Schliffbild. Der Leitercrimp wird in der Mitte quer zur Längsachse durchtrennt, die Schnittfläche poliert und geätzt und unter dem Mikroskop beurteilt. Damit der Schnitt den Crimp nicht verformt, wird die Probe vorher in Kunstharz eingegossen. Die Kriterien gibt der Kontakthersteller vor, bei TE Connectivity zum Beispiel diese:
- Verdichtung. Die Hülse ist mit Einzeldrähten gefüllt, alle Drähte sind wabenförmig verformt, die Innenwand liegt an den Drähten an. Einzelne Hohlräume sind erlaubt. Die Raumfahrtnorm ECSS-Q-ST-70-26C setzt die Grenze bei Hohlräumen unter 10 Prozent der Leiterfläche.
- Geschlossene Naht. Die eingerollten Flanken berühren und stützen sich gegenseitig. Kein Flankenende darf an die Innenwand stoßen.
- Grat und Risse. Ein Grat am Crimpboden darf nicht höher sein als die Materialstärke des Kontakts. Risse am Boden sind nicht zulässig.
- Vollständigkeit. Alle Einzeldrähte liegen im Crimp. Zeigt der Schliff zu wenig Verpressung, ist zu prüfen, ob Einzeldrähte fehlen.
Ein Schliffbild braucht man bei der Freigabe einer neuen Kombination aus Kontakt, Leiter und Werkzeug, also beim Erstanschlag, und danach in regelmäßigen Abständen. In IEC 60352-2:2024 ist der Mikroschliff eine wahlfreie Prüfung. Die Ausrüstung dafür ist teuer, viele Konfektionäre lassen Schliffbilder deshalb extern anfertigen.
Typische Crimpfehler
Die meisten Fehler haben eine von drei Ursachen: falsche Kombination aus Kontakt, Leiter und Werkzeug, falsche Einstellung oder falsche Leitungsvorbereitung.
| Fehler | Ursache | Folge | Erkennen |
|---|---|---|---|
| Crimphöhe zu groß | Werkzeug zu weit eingestellt, Gesenk oder Kontakt zu groß für den Querschnitt | Hohlräume, Leiter lässt sich ziehen, Übergangswiderstand steigt | Crimphöhe über Toleranz, Auszugskraft unter Mindestwert |
| Crimphöhe zu klein | Werkzeug zu eng, Gesenk zu klein | Einzeldrähte abgeschert, Grat, Risse, geringere Zugkraft | Crimphöhe unter Toleranz, Grat und Risse sichtbar |
| Isolation im Leitercrimp | Abisolierlänge zu kurz oder Leitung zu weit eingeschoben | weniger Kontaktfläche, geringe Auszugskraft | Isolationsende nicht im Fenster; Crimpkraftüberwachung meldet |
| Keine Bürste | Abisolierlänge zu kurz, Leitung nicht bis zum Anschlag | Leitercrimp nicht voll genutzt, geringe Auszugskraft | vorne kein Drahtüberstand sichtbar |
| Leiterüberstand zu lang | Abisolierlänge zu lang | Drähte im Kontaktkörper, Steck- und Rastfunktion gestört | Überstand über 1 mm |
| Abstehende oder fehlende Einzeldrähte | Abisolierwerkzeug beschädigt Drähte, Litze aufgefächert | Querschnitt verringert, Kurzschlussgefahr | Sichtprüfung; Crimpkraftüberwachung |
| Kein Einlauftrichter | Kontakt falsch im Werkzeug, Werkzeug verschlissen | scharfe Kante schneidet Drähte an, Zugkraft sinkt | Sichtprüfung am hinteren Ende des Leitercrimps |
| Kontakt verbogen oder verdreht | Kontakt nicht zentriert im Werkzeug | Kontakt lässt sich nicht stecken oder rastet nicht | Verbiegung über 3° seitlich oder 5° in der Höhe |
Quellen: TE Connectivity 114-18022 Rev. L und Crimp Quality Guidelines 65780-4; Molex Quality Crimp Handbook TM-638000029.
Ein Fehler ist in der Serie besonders teuer: Wird eine schlechte Einstellung nicht sofort erkannt, produziert die Presse Hunderte gleicher Fehler. Deshalb gehören Crimphöhe, Abzugsprüfung und Sichtprüfung zu jeder Einrichtung, bevor die Serie läuft.
Welche Crimpzange und welches Werkzeug wofür?
Die Grundregel steht in jeder Verarbeitungsspezifikation: Kontakt, Leiter und Crimpwerkzeug sind aufeinander abgestimmt. Ein Kontakt wird mit dem Werkzeug gecrimpt, das sein Hersteller dafür freigibt. Welches Gesenk zu welchem Kabelschuh passt, steht im Ratgeber Kabelschuhe.
Handzange mit Zwangssperre. Für Einzelstücke, Muster und Reparaturen. Die Zwangssperre, auch Ratsche genannt, gibt die Zange erst frei, wenn der Hub vollständig ist. Ohne sie hängt die Crimphöhe von der Handkraft ab. Für offene Kontakte gibt es Zangen mit Wechselgesenk je Kontaktfamilie, für gedrehte Kontakte Vierkerb- und Achtkerbzangen mit Positionierer, der den Kontakt in der richtigen Tiefe hält.
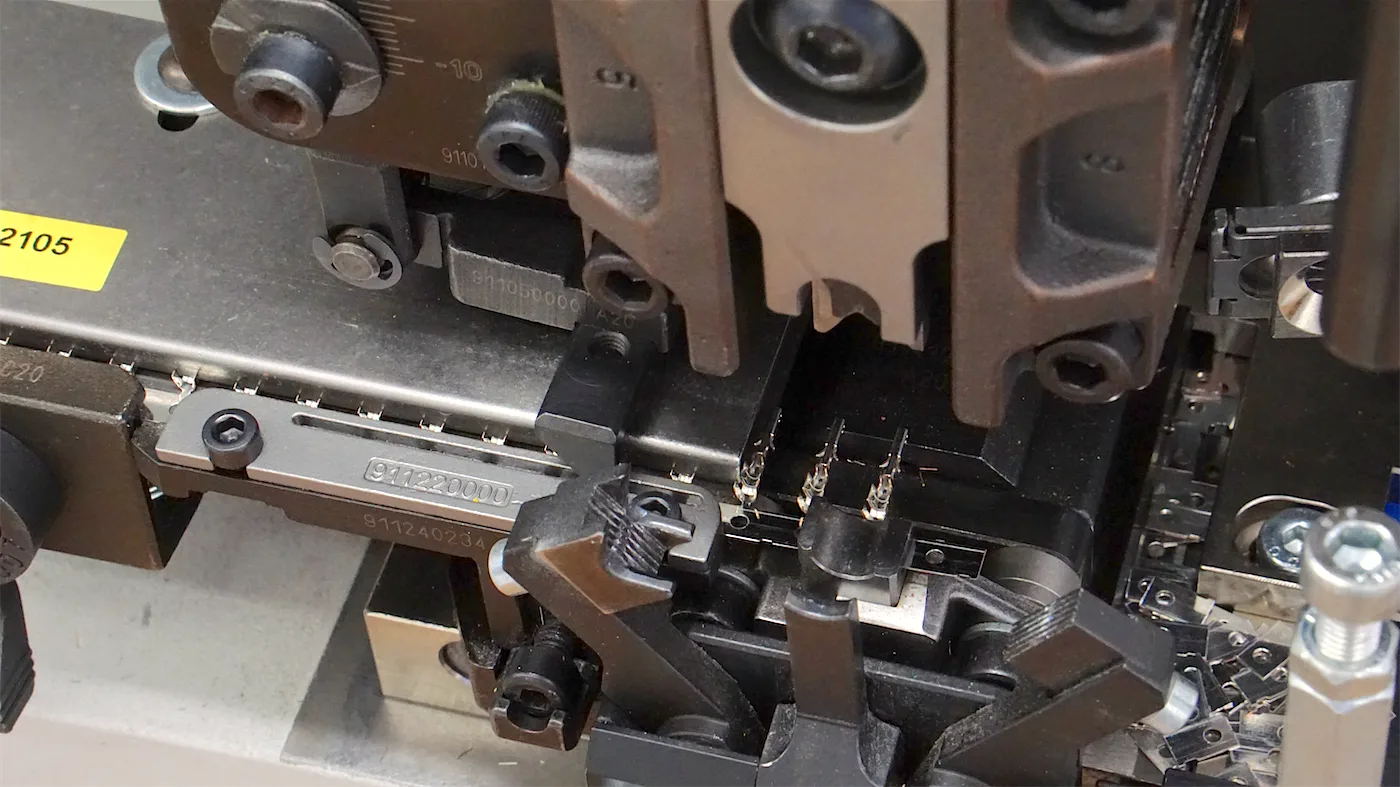
Applikator mit Crimppresse oder Vollautomat. Für Serien. Der Applikator ist das Werkzeug für eine Kontaktfamilie als Bandware: Er zieht den Kontakt ein, trennt ihn vom Trägerstreifen und formt Leiter- und Isolationscrimp in einem Hub. Die Crimphöhe wird am Applikator eingestellt und mit dem Mikrometer geprüft. Die Qualität hängt an der Einstellung, nicht an der Person.
Crimpkraftüberwachung. Ein Sensor an der Presse misst bei jedem Hub den Verlauf von Kraft und Weg. Beim Einrichten wird aus guten Crimps eine Sollkurve angelernt, jeder weitere Hub wird mit ihr verglichen. Weicht die Kurve zu weit ab, meldet das System den Hub, und das Teil wird aussortiert. Die Überwachung erkennt Abweichungen, aber keinen von Anfang an falsch eingestellten Prozess. Sie ersetzt Crimphöhe, Abzugsprüfung und Schliffbild also nicht, sie sichert die Serie zwischen den Prüfungen.
Crimpen oder löten?
In der Anschlusstechnik ist Crimpen der Standard und Löten die Ausnahme. Der Grund ist mechanisch: Am Übergang vom starren Lot zur flexiblen Litze entsteht eine Bruchstelle, die bei Vibration versagt. Ein Crimp hat diese Stelle nicht, er ist reproduzierbar und mit Crimphöhe und Abzugsprüfung messbar. Wann Löten oder Schrauben trotzdem passt, steht im Ratgeber Kabelschuhe.
Häufige Fragen
Was muss man beim Crimpen beachten?
Wie erkenne ich einen guten Crimp?
Kann man ohne Crimpzange crimpen?
Wie crimpt man Kabelschuhe richtig?
Darf man verzinnte Litze crimpen?
Kann man zwei Leiter in einen Kontakt crimpen?
Darf man einen Kontakt nachcrimpen?
Was ist Crimpkraftüberwachung?
Was ist der Unterschied zwischen Crimphöhe und Crimpbreite?
Warum geprüfte Crimps in der Konfektion zählen
Ein Crimp fällt selten sofort aus. Ein zu loser Crimp erwärmt sich im Betrieb, ein überpresster bricht bei Vibration. Beides zeigt sich beim Kunden, nicht in der Fertigung. Deshalb ist die Prüfung kein Zusatz, sondern Teil des Crimpens.
Bei der WATEK Cable GmbH in Lambach wird die Crimphöhe mit dem Crimphöhen-Mikrometer gemessen und die Zugfestigkeit mit der Abzugsprüfung geprüft. Die Crimpmaschinen laufen mit Crimpkraftüberwachung, die jeden Hub mit der angelernten Sollkurve vergleicht. Verlangt eine Freigabe ein Schliffbild, lassen wir es extern anfertigen. Konfektionierte Leitungen mit gecrimpten Kontakten, Aderendhülsen und Kabelschuhen, vom Muster bis zur Serie, finden Sie unter Kabelkonfektion. Die WATEK Cable GmbH, Hofau 7, 4650 Lambach, antwortet auf eine Anfrage innerhalb von einem Werktag. Nennen Sie Kontakt, Leiterquerschnitt und Stückzahl, dann kommt ein Vorschlag zurück.
Individuelle Kabelkonfektion gefragt?
Schicken Sie uns Zeichnung, Muster oder Stückzahl. Wir prüfen Ihre Anforderung und melden uns mit einem Vorschlag.

Thomas Wakolbinger
Geschäftsführer · WATEK Cable GmbH
Thomas Wakolbinger führt die WATEK Cable GmbH in Lambach (Oberösterreich). Mit Hintergrund in der Automatisierungstechnik verantwortet er die Fertigung von Kabelkonfektionen, Gerätemontagen und elektrischen Baugruppen: vom Einzelstück bis zur Serie.
Mehr über unsQuellen und Normen
- IEC 60352-2:2024 ED3, Solderless connections, Part 2: Crimped connections (öffentliche Vorschau), abgerufen 09.11.2026
- DIN EN IEC 60352-2:2026-08, Lötfreie Verbindungen, Teil 2: Crimpverbindungen, DIN Media, abgerufen 09.11.2026
- TE Connectivity, Verarbeitungsspezifikation 114-18022, Allgemeine Richtlinien zur Verarbeitung von Kontakten mit offenen Crimphülsen (Rev. L, 10.03.2014), abgerufen 09.11.2026
- TE Connectivity, Crimp Quality Guidelines, Schautafel 65780-4 (2019), abgerufen 09.11.2026
- HARTING, Tensile strength of crimped connections, Katalogblatt mit Auszug aus DIN IEC 60352-2, abgerufen 09.11.2026
- Crimpen, Wikipedia, abgerufen 09.11.2026
- Molex, Quality Crimp Handbook, TM-638000029 Rev. C (2009), abgerufen 09.11.2026
- NASA-STD-8739.4A, Workmanship Standard for Crimping, Interconnecting Cables, Harnesses, and Wiring (Change 3, 2016), abgerufen 09.11.2026
- ECSS-Q-ST-70-26C Rev. 1 (2017), Space product assurance, Crimping of high-reliability electrical connections, ECSS/ESA
- Schleuniger, Crimp Force Monitoring: The Recipe for Success, Whitepaper, abgerufen 09.11.2026
Fachliche Verantwortung: Thomas Wakolbinger, Geschäftsführer WATEK Cable GmbH. Dieser Beitrag ersetzt keine fachliche Prüfung im Einzelfall. Maßgeblich für jede Crimpverbindung sind das Datenblatt des Kontakts und die Verarbeitungsvorgabe seines Herstellers.